
Batalla en el frío extremo y ejecución ultrarrápida del contrato: crónica de la gestión del proyecto del aparcamiento mecánico de varios niveles en la zona de oficinas centralizadas de Xihoujie, Xinjiang
I. Descripción general del proyecto
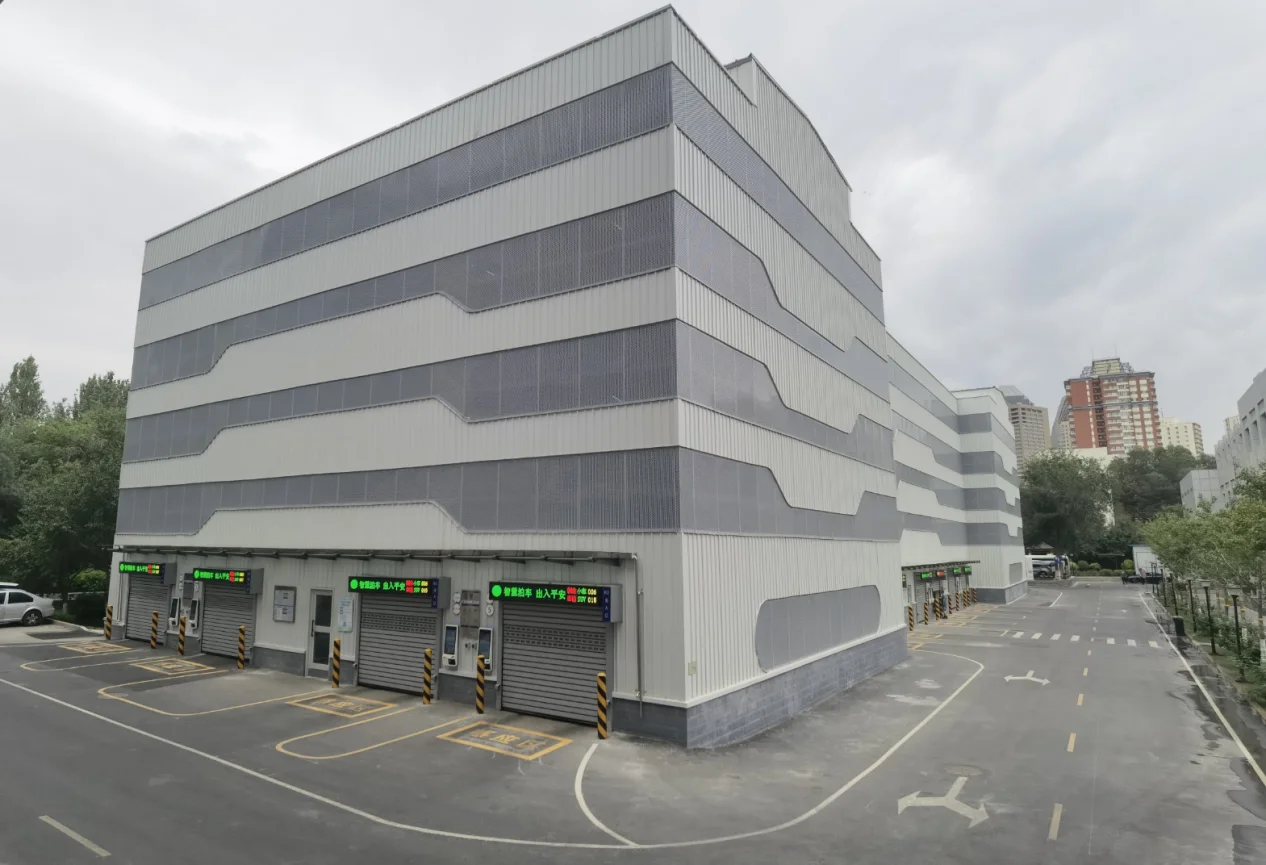
El presente proyecto consiste en la construcción de un aparcamiento mecánico de varios niveles de gran cabina en la zona de oficinas centralizadas de Xihoujie, en el distrito de Tianshan, Urumqi, Xinjiang. Se construirán un total de 7 torres de aparcamiento y 14 accesos de entrada y salida, con un total de 420 plazas de estacionamiento. El edificio cuenta con 8 niveles: 2 niveles subterráneos destinados a plazas para vehículos pequeños y 6 niveles sobre rasante divididos entre plazas para SUV y turismos. La capacidad máxima de carga del equipo es de 2500 kg, la vida útil del conjunto es de 30 años y la resistencia al fuego es de primera clase.
I. Descripción general del proyecto
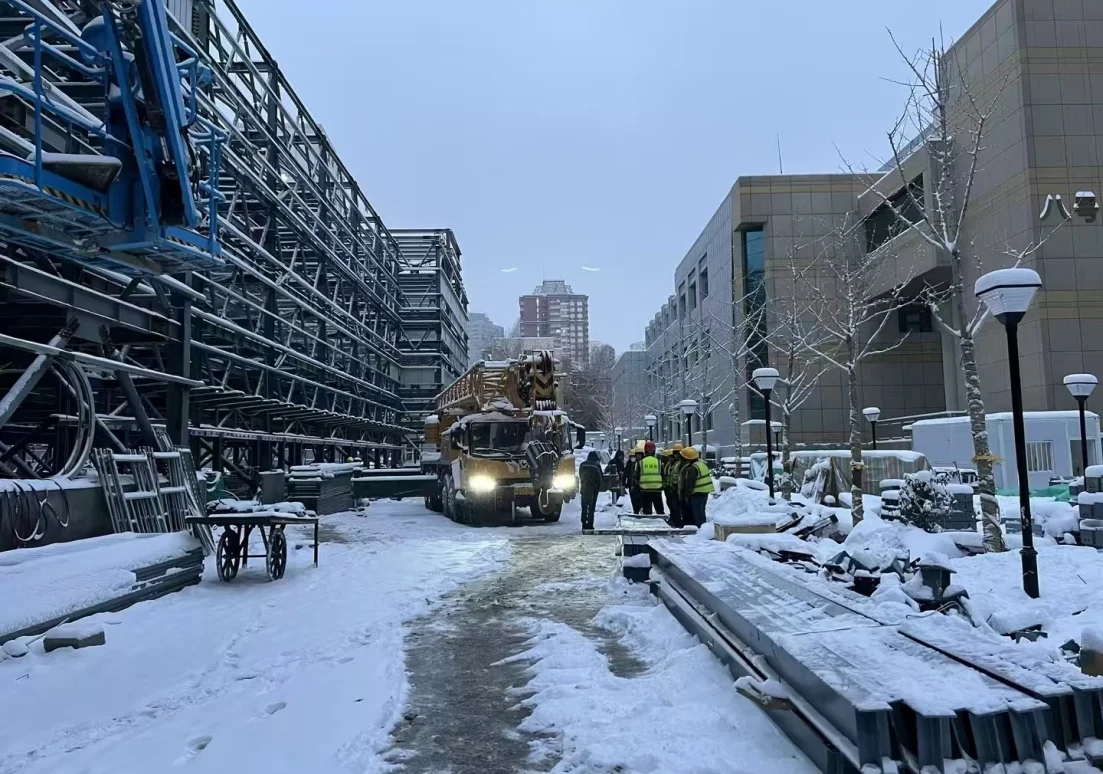
El proyecto se ejecuta durante la ventana de construcción en pleno invierno en Urumqi. Toda la zona permanece cubierta de nieve intensa durante un largo período, y las carreteras y superficies de trabajo se mantienen con nieve acumulada y hielo. Se afrontan tres grandes desafíos fundamentales:
En primer lugar, el entorno de frío extremo: la temperatura mínima anual puede alcanzar los -30 °C. Las piezas de acero estructural que permanecen a la intemperie durante una noche quedan completamente cubiertas de nieve y hielo. Las operaciones de izado en altura, soldadura y cableado de equipos presentan graves riesgos de seguridad por resbalones, congelación del personal y daños por congelación de los equipos.
En segundo lugar, el plazo de entrega es extremadamente ajustado: el proceso completo de ejecución es de solo 3,5 meses, con las fases de diseño, producción, instalación y aceptación fuertemente comprimidas, sin margen de amortiguación.
En tercer lugar, existen requisitos especiales de supervisión de equipos especiales a nivel regional. El Instituto de Inspección de Equipos Especiales de Xinjiang establece claramente que, en proyectos locales, la estructura principal de acero no puede soldarse en obra, y tanto los equipos como los componentes de control electrónico deben adaptarse a condiciones de funcionamiento en frío extremo.
Como director del presente proyecto, es necesario liderar y coordinar toda la cadena de gestión, desde la aprobación del proyecto, el diseño, la producción, el envío, la instalación en obra, la aceptación de equipos especiales hasta el mantenimiento posventa. Mediante una gestión precisa que incluye la predicción anticipada de riesgos, el control paralelo de múltiples líneas de trabajo, la garantía de seguridad específica para invierno y la motivación humanista del equipo, se debe guiar a todo el personal de diseño, producción y construcción para superar las múltiples dificultades del frío extremo, el plazo ajustado y el riesgo de interrupción por el Año Nuevo chino. Finalmente, el proyecto fue entregado satisfactoriamente dentro del plazo previsto y superó a la primera la aceptación completa del Instituto de Inspección de Equipos Especiales, generando al mismo tiempo una plantilla estandarizada de gestión para grandes aparcamientos mecánicos de varios niveles en regiones de frío extremo.
II. Fase de aprobación del proyecto: control integral anticipado de riesgos, eliminando desde el origen los puntos débiles de todo el proceso
En la fase inicial de aprobación del proyecto, se mantuvo la lógica de gestión de "primero inspección sobre el terreno, después definición del plan y, simultáneamente, clarificación de responsabilidades y obligaciones", evitando de antemano los conflictos de diseño de base, contractuales y de obra civil detectados en proyectos similares anteriores:
2.1 Inspección previa de la obra civil, evitando defectos por conflictos de espacio
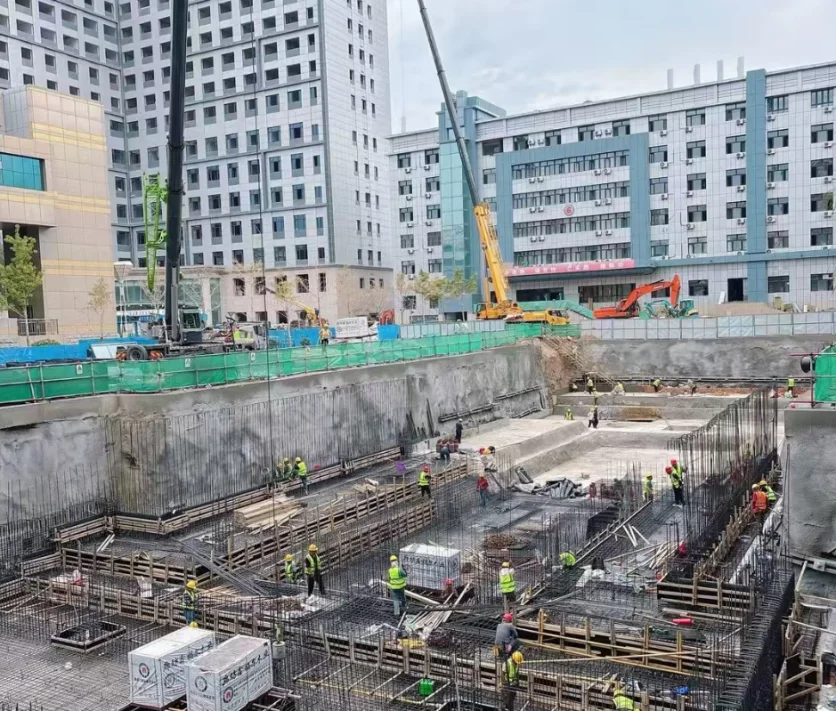
Se dirigió al equipo conjunto de obra civil y diseño estructural para realizar una inspección sobre el terreno, identificando con antelación los riesgos de conflicto por solapamiento entre las columnas de los rieles de elevación, los muros de contención y los pozos de recogida de aguas subterráneas. Simultáneamente, se coordinó con la unidad de obra civil la optimización del plan de cimentación, resolviendo de raíz los problemas de retrabajo que en proyectos similares aparecían posteriormente por desviación de columnas y correcciones mediante grandes aberturas. Asimismo, se revisaron los estándares de construcción de obra civil y se acordó con antelación un mecanismo de re-medición de cotas en toda la zona tras la finalización de la obra civil, evitando los defectos de calidad habituales derivados de diferencias de altura en la planta -2 y de errores que superan la holgura permitida en la altura libre de los accesos.
2.2 Claro deslinde de responsabilidades y obligaciones en el contrato, eliminando riesgos de límites difusos
Para solucionar el problema detectado en proyectos anteriores, donde no existía una definición clara de las responsabilidades de producción, fabricación e instalación de los elementos embebidos, en la fase de aprobación del proyecto se detallaron en el contrato las responsabilidades de todo el proceso de los elementos embebidos, definiendo la división de trabajo entre la parte contratante, la fábrica y el equipo de instalación, evitando así posteriores disputas y retrasos por falta de claridad.
2.3 Coordinación previa con la supervisión local, fijando los requisitos normativos regionales
Se contactó de forma proactiva con el Instituto de Inspección de Equipos Especiales de Xinjiang y se obtuvieron con anticipación los estándares locales obligatorios para la construcción de estructuras de acero: la estructura principal de acero tiene estrictamente prohibida la soldadura en obra. Dicho requisito se incorporó simultáneamente como restricción previa al diseño y a la producción; todas las conexiones de vigas principales y vigas transversales se realizaron mediante uniones prefabricadas en fábrica, eliminando de raíz la necesidad de grandes reformas posteriores.
2.4 Planificación previa específica para condiciones de frío extremo y aprovisionamiento anticipado de materiales de ciclo largo
Considerando el entorno de baja temperatura de -30 °C de Urumqi, se lideró la demostración del plan de personalización de equipos para bajas temperaturas, determinando la selección de motores calefactados NORD, servocontroles electrónicos Schneider resistentes a bajas temperaturas, cables especiales para baja temperatura y elementos de acero estructural de material resistente a bajas temperaturas. Para los materiales de ciclo largo de más de 6 semanas, como los motores, se emitió directamente el plan de aprovisionamiento durante la fase de aprobación del proyecto, resolviendo desde el origen el riesgo de retraso en el plazo de ejecución.
III. Fase de diseño: trabajo paralelo multidisciplinar y eliminación de defectos de diseño mediante la revisión conjunta de planos
El ciclo total del proyecto era de solo 3,5 meses, por lo que el proceso de diseño lineal convencional no podía cumplir en absoluto los hitos requeridos. Se elaboró un plan de gestión con una dotación de personal 2,5 veces superior y un diseño simultáneo multidisciplinar; durante el Festival del Medio Otoño y el Día Nacional, todo el personal trabajó horas extraordinarias para impulsar la emisión de planos.
3.1 Múltiples rondas de revisión conjunta de planos para optimizar de forma integral los defectos de diseño
Se organizaron revisiones conjuntas entre las especialidades de mecánica, obra civil, control electrónico, instalación e inspección de equipos especiales, resolviendo de antemano todas las deficiencias de diseño: se optimizó la densidad de distribución de armaduras para adaptarse a la instalación de elementos embebidos; se dividió en dos la gran rejilla de mantenimiento para reducir la dificultad de instalación en obra; se completó la plataforma auxiliar de la escalera de mantenimiento de la sala de máquinas y se incorporó a los estándares de revisión de planos el esquema del pasillo de mantenimiento de los accesos; se optimizaron los defectos de la estructura mecánica, como la guía diagonal del carro de desplazamiento transversal, el fallo de los amortiguadores, las holguras de las trampillas y los escalones de conexión; se ajustaron las dimensiones de las aberturas de detección de ruedas en los accesos, se optimizó la estructura reductora de ruido de las tapas antideslizantes y se mejoró el espesor de los topes de detención, eliminando así cualquier reforma en obra desde la fase de diseño.
3.2 Diseño específico localizado y diferenciado
En comparación con los aparcamientos convencionales de plataforma portavehículos, y en atención a las necesidades del proyecto de Xinjiang —transporte mediante cabina grande con sistema de abrazado de ruedas, giro de entrada y salida directa, carga pesada de 2500 kg y estacionamiento de SUV por niveles—, se optimizaron por separado el bastidor del equipo y la estructura de la plataforma de desplazamiento transversal y giro. Se diferenciaron las dimensiones de las plazas subterráneas de la planta -2 para vehículos pequeños y las plazas en superficie para SUV, adaptándose a las necesidades de estacionamiento de los vehículos oficiales locales.
3.3 Optimización específica del diseño para equipos de baja temperatura
Se coordinó al equipo de control electrónico para actualizar el plan completo de adaptación a bajas temperaturas: la caja reductora del motor incorpora un dispositivo de calefacción eléctrica; el armario de control eléctrico está dotado de capa de aislamiento térmico y láminas calefactoras con control de temperatura; se sustituyeron los sensores y reductores por modelos específicos para -30 °C; todos los elementos estructurales utilizan acero resistente a bajas temperaturas, cubriendo de forma integral las necesidades de funcionamiento en frío extremo.
IV. Fase de producción: prefabricación modular en fábrica y preensamblaje anticipado para evitar retrabajos en obra
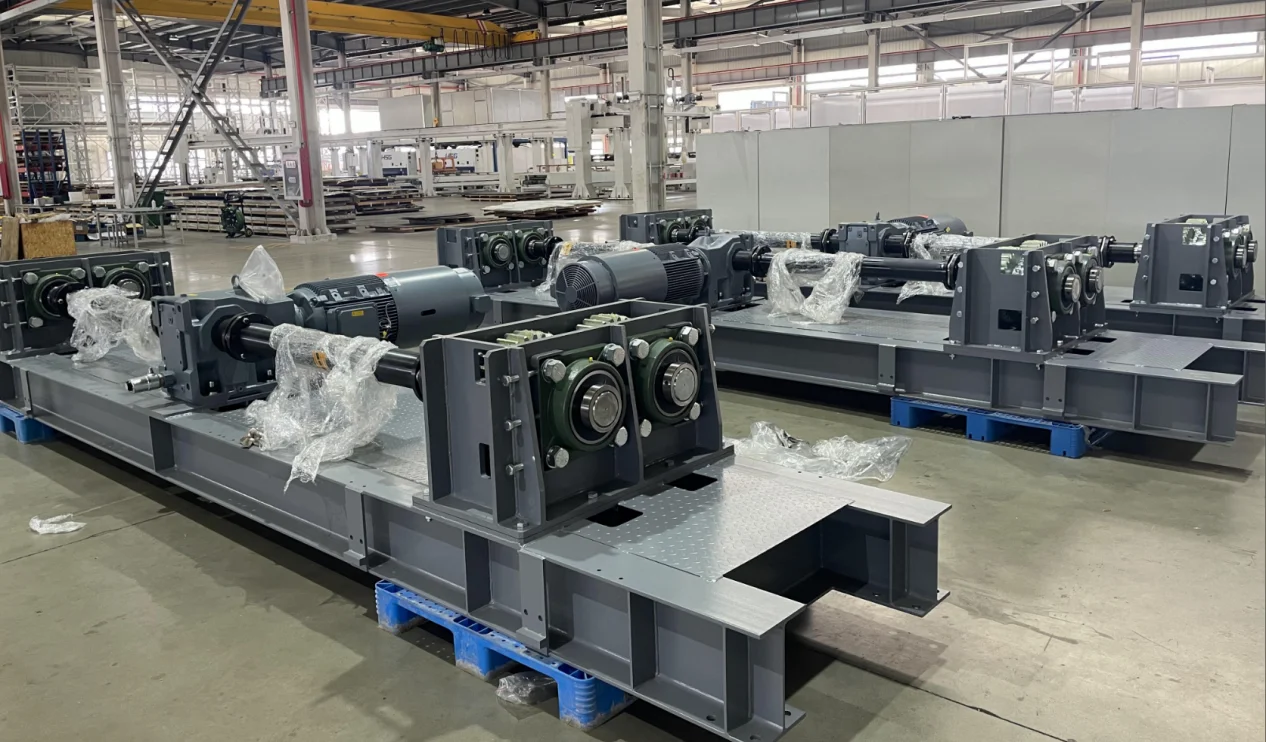
Para cumplir el requisito de supervisión local de Xinjiang de «prohibición de soldadura de vigas principales en obra» y reducir las horas de instalación en campo, se adoptó un modelo de control de producción con prefabricación completa de todos los componentes en fábrica y preensamblaje integral en taller. Todos los componentes mecánicos y estructuras de acero principales se mecanizaron, probaron y verificaron en taller, reduciendo considerablemente la carga de trabajo de construcción al aire libre bajo temperaturas bajo cero.
4.1 Producción modular descompuesta y sistema de preensamblaje integral en taller
El aparcamiento se dividió en cuatro módulos independientes: unidad de accionamiento y desplazamiento, bastidor de carga de la cabina, estructura de acero de las plazas de estacionamiento y conjunto de control electrónico. En taller se completó la verificación integral de ensamblaje:
El módulo de accionamiento y desplazamiento integra de fábrica el motor, el reductor y el sistema de ruedas de desplazamiento, con numeración unificada y protección. En obra solo se requiere la conexión mediante pernos, sin necesidad de desmontaje ni corrección secundaria;
4.1 Producción modular descompuesta y sistema de preensamblaje integral en taller (continuación)
El bastidor de carga de la cabina se suelda integralmente y, antes de salir de fábrica, se realiza una inspección completa de planitud y precisión de taladros, evitando así operaciones de corte y corrección en obra bajo las bajas temperaturas de Xinjiang.
Todos los elementos de acero pasan, antes de su salida de fábrica, una verificación dimensional y ensayos no destructivos; los pernos de alta resistencia reciben de forma unificada un tratamiento anticorrosivo y anticongelante, eliminando desde el origen los retrabajos en campo.
4.2 Control de calidad en fábrica mediante inspección permanente y gestión de circuito cerrado
Se destinó personal de control de calidad a tiempo completo en fábrica. Se estableció un registro de identificación única por componente y se unificó el marcado con pintura, evitando confusiones de numeración, envíos erróneos u omisiones. Se aplicaron estrictamente los estándares de aceptación del preensamblaje: si aparecían desviaciones en la posición de taladros, deformaciones del bastidor o bloqueos en la transmisión, se corregían directamente en el taller antes de la liberación, sin trasladar los problemas al sitio de construcción a temperaturas bajo cero.
4.3 Plan de producción escalonado por lotes
Se desglosaron los ciclos de producción de piezas estándar, piezas no estándar y componentes de control electrónico. Los componentes de ciclo largo, como motores especiales para baja temperatura y cuadros de control calefactados, se programaron con prioridad. Se actualizó diariamente el registro de avance de producción, garantizando la finalización simultánea de los materiales auxiliares de cada módulo y creando las condiciones para la expedición por lotes.
V. Expedición y recepción de mercancía: gestión estandarizada mediante registros y mecanismo de doble conteo en circuito cerrado
En respuesta a los tres principales problemas detectados en proyectos anteriores —listas de expedición confusas, retraso de las piezas estándar y omisiones en el inventario en obra—, se estableció un proceso estandarizado de control logístico:
5.1 Lista de expedición clasificada por módulos
El aparcamiento se desglosó en listas de materiales por módulo independiente, unificando la codificación de materiales y anotando la zona de instalación y el uso de cada componente. Los elementos grandes de acero, los pequeños componentes de control electrónico y los accesorios estándar se transportaron por lotes y por zonas, con la lista adjunta a la mercancía, de modo que el equipo de obra pudiera clasificar y contar rápidamente.
5.2 Sistema de doble verificación a la llegada de la mercancía
Se estableció que, tras la llegada de cada lote de material, el responsable de almacén y el jefe del equipo de instalación realizaran conjuntamente el conteo, firmando la confirmación de cantidades y especificaciones. Las piezas faltantes o dañadas se comunicaban el mismo día al departamento de producción para su reposición, evitando paradas por falta de material.
5.3 Control de protección en el transporte a bajas temperaturas
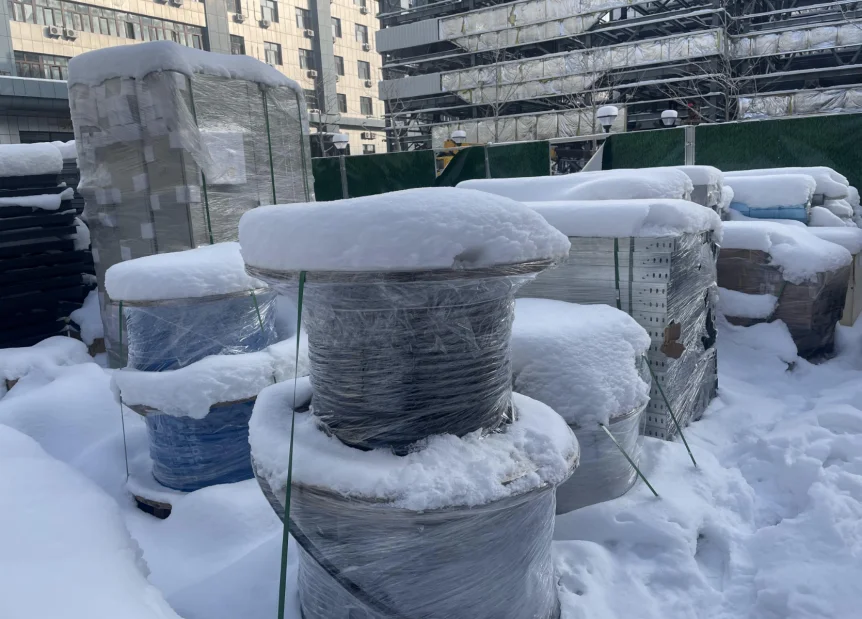
Se coordinó con la logística un transporte escalonado por lotes, evitando las condiciones meteorológicas extremas de tormenta de nieve en Xinjiang. Las piezas grandes de acero estructural se cubrieron completamente con lonas térmicas reforzadas para evitar la congelación y la corrosión durante el transporte; los cables y los componentes de control electrónico se embalaron por separado con protección térmica para evitar daños por congelación a bajas temperaturas.
VI. Fase de instalación en obra: batalla en el frío extremo + permanencia de todo el personal durante el Año Nuevo chino, garantía simultánea de seguridad y avance del cronograma
6.1 Control especial de seguridad para la construcción en invierno extremadamente frío
(1) Mecanismo diario de retirada previa de hielo y nieve
Cada día, el turno de mañana entraba al lugar de trabajo con una hora de antelación. Se organizaba a los equipos para limpiar completamente la nieve y el hielo de columnas de acero, vigas, estructuras de izado, escaleras de mano y materiales recibidos. El personal que trabajaba en altura debía llevar obligatoriamente calzado de seguridad laboral térmico y antideslizante reforzado, guantes anticongelación y cuerda de seguridad antideslizante. Un responsable de seguridad dedicado supervisaba durante todo el proceso los trabajos en altura, evitando accidentes por resbalones y caídas sobre hielo y lesiones por congelación por contacto con metales.
(2) Optimización del orden de los trabajos escalonados
Se evitaba la franja horaria de frío extremo entre las 0:00 y las 8:00 de la madrugada. Las operaciones de izado en altura y el ensamblaje con pernos de la estructura de acero se programaban en las horas diurnas con temperaturas relativamente más altas. Antes de cualquier cableado de control electrónico, los cables y los armarios de control se trasladaban con antelación a una carpa térmica para su descongelación, evitando la rotura frágil de los cables por baja temperatura.
(3) Apoyo logístico de protección contra el frío en obra
En el lugar de obra se montaron dormitorios temporales cerrados y acondicionados térmicamente, equipados con agua caliente las 24 horas y calefacción. Se distribuyeron de forma suficiente ropa de abrigo y equipos de protección contra el frío, y se suministraron bebidas y comidas calientes en horarios establecidos. En la charla de seguridad previa al turno de cada día se impartían de forma simultánea instrucciones específicas sobre prevención de congelación, antideslizamiento y seguridad eléctrica a baja temperatura, atendiendo tanto a la seguridad de la construcción como a la salud del personal.
6.2 Coordinación de personal bajo plazos extremadamente ajustados: construcción en paralelo día y noche sin interrupción
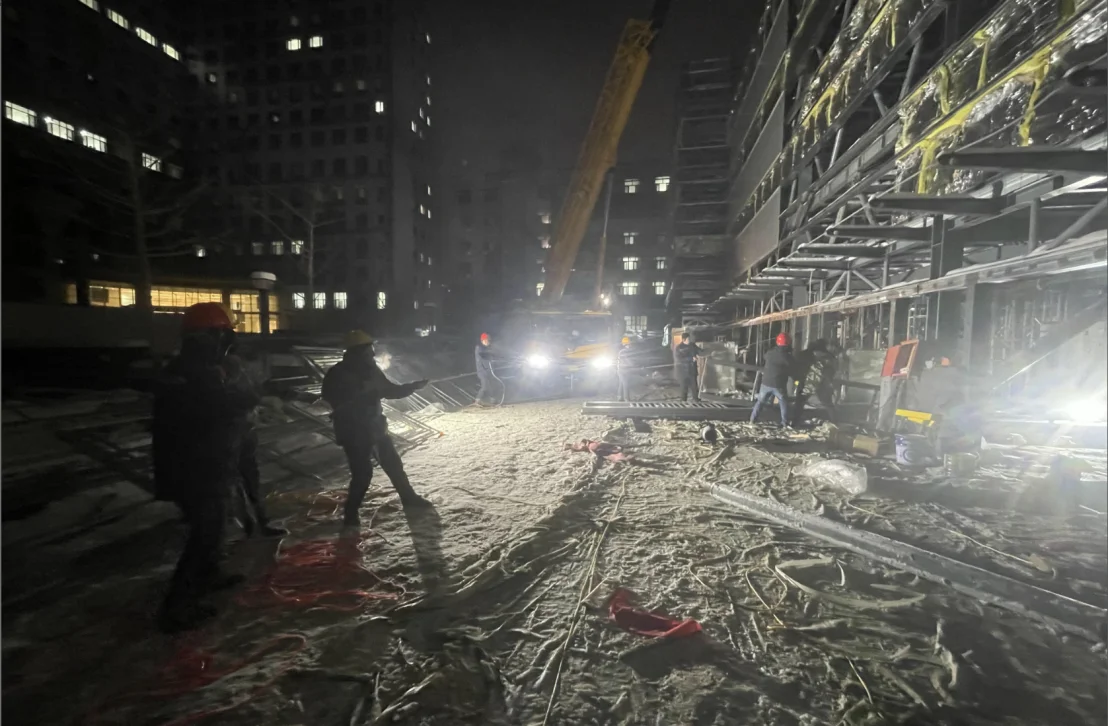
Se destinaron más de 20 instaladores profesionales, divididos en 7 zonas de aparcamiento para trabajar en paralelo de forma simultánea, con un sistema de dos turnos rotativos. Para recuperar el ritmo de los hitos de entrega, se realizaron en múltiples ocasiones operaciones de izado continuas durante la noche.
En plena madrugada con más de veinte grados bajo cero, con el terreno embarrado por la nieve y un viento helado, las luces de la grúa eran la única fuente de iluminación en el lugar. El personal de construcción, envuelto en gruesos abrigos, seguía firme en las labores de izado y ensamblaje de la estructura de acero. Como director del proyecto, permanecí en obra de forma continua para la coordinación y programación general, supervisando por la noche la ejecución simultánea de grúas, materiales y obra civil. Cada madrugada se celebraba una reunión de revisión del avance, cerrando en el mismo día los problemas detectados mediante un circuito de corrección inmediata.
6.3 Permanencia de todo el personal en obra durante el Año Nuevo chino: entrega y dedicación para asegurar los hitos de entrega
6.3 Permanencia de todo el personal en obra durante el Año Nuevo chino: dedicación colectiva para asegurar los hitos de entrega
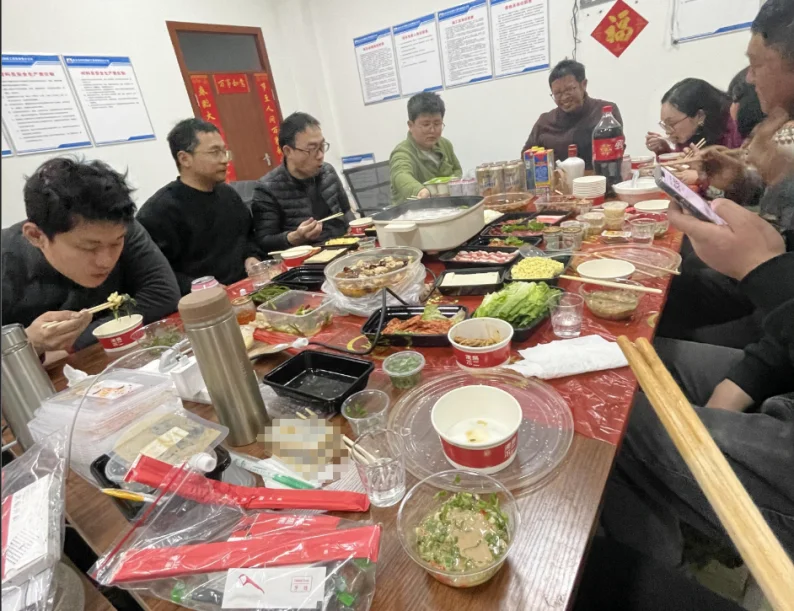
Para evitar que la interrupción por el Año Nuevo chino provocara directamente el retraso del proyecto, antes de las fiestas se organizó una comunicación general de movilización con todo el personal. Los trabajadores de construcción y los técnicos renunciaron voluntariamente a regresar a sus lugares de origen para reunirse con sus familias, y la obra no se detuvo ni un solo día durante todo el período festivo.
Al contacto con los elementos metálicos a la intemperie, las manos quedaban entumecidas por el frío en un instante, pero los operarios seguían firmes en las labores de instalación en altura y tendido de tuberías. Los técnicos llevaban a cabo de forma ininterrumpida las pruebas conjuntas de los equipos en zonas acondicionadas de forma sencilla.
Los técnicos mecánicos y de control electrónico permanecían apostados en los puntos de puesta en marcha, con varios ordenadores portátiles ejecutando programas simultáneamente, probando de forma reiterada los parámetros de funcionamiento de elevación, desplazamiento transversal y dispositivos de protección de seguridad a baja temperatura. En función de los problemas detectados en el entorno de frío extremo, como retrasos en el arranque y parada del control electrónico o sensores sensibles a las heladas, se optimizaba el plan de puesta a punto en el propio lugar, garantizando que todo el sistema del aparcamiento se adaptara a las condiciones de trabajo invernales locales.
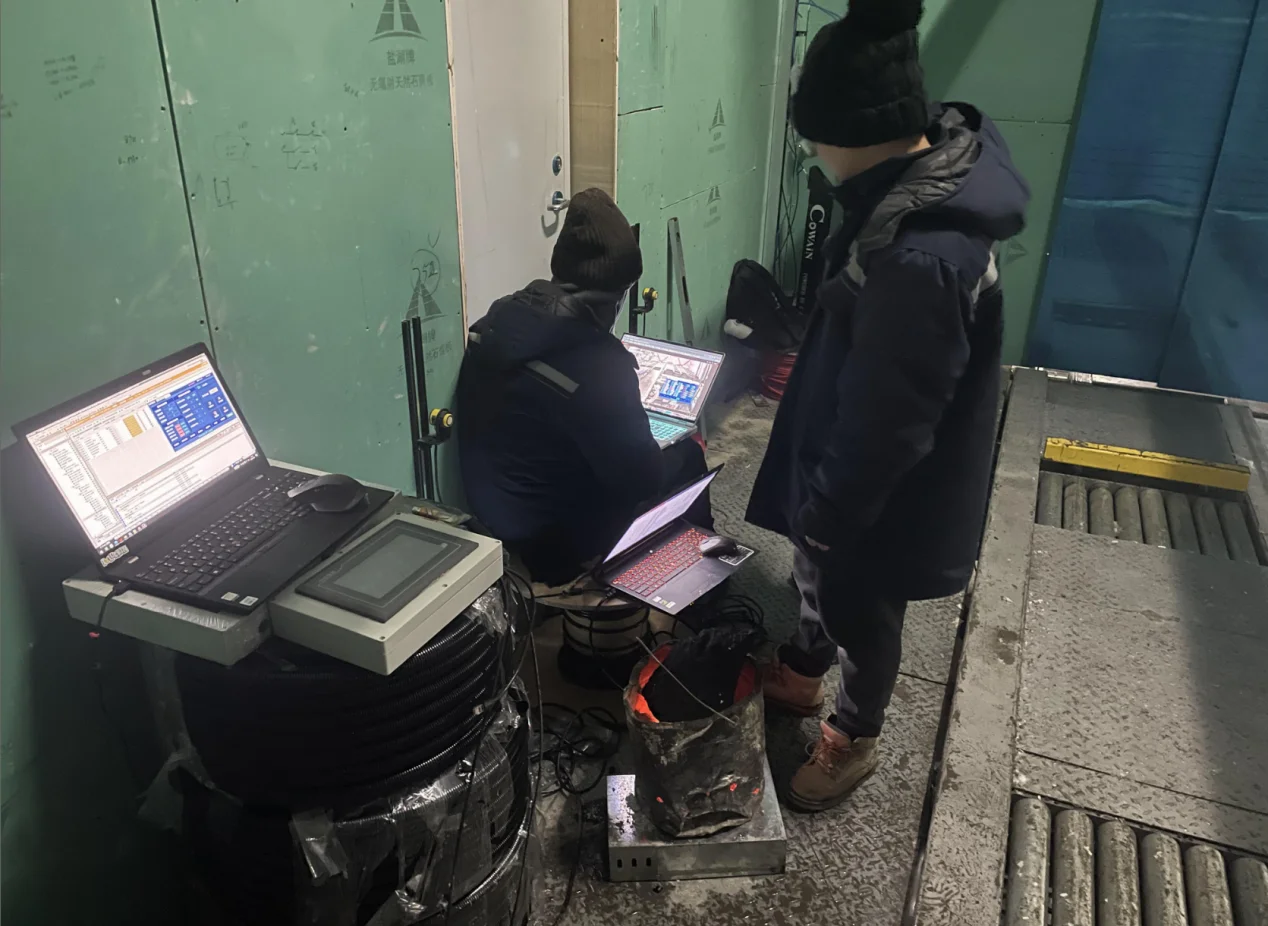
Durante la obra se implementaron simultáneamente las mejoras de diseño previamente definidas: se añadió una plataforma de operación a la escalera de mantenimiento de la sala de máquinas; se unificaron los puntos de fijación de las cajas de conexiones del carro de desplazamiento transversal; se ajustó el chaflán del extremo de la trampilla para eliminar el escalón de conexión; y se optimizaron la estructura del amortiguador diagonal y de las ruedas guía. Todos los defectos de detalle de los equipos fueron corregidos íntegramente durante la fase de instalación.
VII. Fase de aceptación: autoinspección por etapas + coordinación previa con la supervisión, superación a la primera de la verificación de equipos especiales
Para evitar una concentración de rectificaciones en la fase de aceptación, se estableció un proceso de aceptación de tres niveles: autoinspección por módulos y por capas, preaceptación y aceptación oficial por el instituto de inspección especial.
7.1 Autoinspección por secciones y tramos
Se realizó la autoinspección módulo por módulo de la obra civil de cimentación, la estructura principal de acero, la cabina de elevación, el carro de desplazamiento transversal, los equipos de acceso y el sistema de control electrónico, conservando registros completos de inspección. Al detectar holguras, diferencias de altura o fallos de equipo, se depuraban y corregían de antemano.
7.2 Preaceptación y coordinación previa con el Instituto de Inspección de Equipos Especiales
Cuando el proyecto alcanzó el 80% de ejecución, se invitó proactivamente a los ingenieros del Instituto de Inspección de Equipos Especiales de Xinjiang a realizar una verificación preliminar en obra. Se comunicaron y optimizaron con anticipación los dispositivos de amortiguación, las protecciones de seguridad, el sistema de control electrónico para baja temperatura y la estructura prefabricada empalmada de acero, completando todos los elementos de cumplimiento normativo.
7.3 Ensayo de tipo de funcionamiento integrado de todo el sistema
Se completaron las pruebas de funcionamiento integrado de almacenamiento y recuperación de vehículos en las 420 plazas. El desplazamiento transversal, el giro, la elevación y el sistema de transporte por abrazado de ruedas funcionaron de forma estable; los amortiguadores, los finales de carrera y los dispositivos de seguridad anticaída alcanzaron todos los estándares. El proyecto superó a la primera el ensayo de tipo de equipos especiales y la aceptación de final de obra, sin elementos de rectificación.
VIII. Disposición anticipada del servicio posventa: operación y mantenimiento localizado de larga duración, adaptado al uso prolongado en el frío extremo de Xinjiang
La entrega del proyecto no es el fin de la gestión. Se planificó con antelación un sistema de garantía posventa localizado, eliminando las preocupaciones posteriores de operación y mantenimiento del cliente.
8.1 Almacenamiento previo de repuestos locales
Se estableció en Urumqi un almacén de repuestos exclusivo del proyecto, con aprovisionamiento anticipado de piezas de desgaste clave como motores calefactados para baja temperatura, drivers de servo, sensores resistentes al frío, cadenas y topes amortiguadores, clasificando y almacenando por separado los accesorios específicos para baja temperatura.
8.2 Formación práctica y traspaso al equipo local de operación y mantenimiento
Se destinó a un ingeniero de control electrónico de la sede central para permanecer en obra durante 15 días, impartiendo formación práctica integral al personal de operación y mantenimiento del cliente, con especial atención a las operaciones de arranque y parada de equipos a baja temperatura, mantenimiento del sistema de calefacción del control electrónico y operaciones específicas de deshielo y mantenimiento invernal de la estructura de acero.
8.3 Mecanismo de respuesta de emergencia 7×24 para frío extremo
Se creó un grupo específico de atención posventa para la región de Xinjiang, con doble línea de respuesta del equipo técnico de la sede central y el personal local de operación y mantenimiento. Ante fallos de equipos a temperaturas bajo cero, es posible acudir al lugar en un plazo de 4 horas, garantizando el funcionamiento estable del aparcamiento durante todo el año.
IX. Resumen de la gestión del proyecto y agradecimiento al equipo
El presente proyecto fue entregado satisfactoriamente bajo múltiples presiones: un plazo límite de 3,5 meses, construcción con frío extremo de -30 °C, normativa local especial de supervisión de equipos especiales y escasez de personal durante el Año Nuevo chino. El éxito se apoyó en cuatro ideas centrales de gestión: control anticipado de riesgos durante todo el ciclo, prefabricación modular en fábrica para reducir la carga de trabajo en obra, gestión precisa de ejecución paralela de múltiples procesos y coordinación in situ centrada en las personas. Gracias a acciones de gestión como la revisión conjunta de planos previa, el preensamblaje integral en taller y la prefabricación local de la estructura de acero, se evitaron por completo los retrabajos en todo el proceso que se daban en proyectos similares, como desviaciones de elementos embebidos, cortes en obra de la estructura de acero y defectos de ensamblaje de equipos, verificando plenamente la viabilidad del modelo de control de cadena completa para grandes aparcamientos mecánicos de varios niveles en regiones de frío extremo.
La exitosa finalización del proyecto no habría sido posible sin la entrega desinteresada de todo el personal de primera línea: con tormentas de nieve en pleno invierno y un viento helado, todos renunciaron voluntariamente a la reunión familiar del Año Nuevo chino y permanecieron día y noche en la línea de izado, instalación y puesta en marcha, sin temer al frío extremo y trabajando sin descanso para asegurar los hitos de entrega. Los equipos de diseño, producción, logística y soporte técnico actuaron de forma coordinada entre regiones durante todo el proceso, respondiendo con eficacia a todas las necesidades de modificación y rectificación en obra, formando una fuerza conjunta de equipo unido y trabajo colaborativo.
El presente proyecto de Xihoujie en Xinjiang ha generado un plan de gestión estandarizado adaptado a los aparcamientos mecánicos de varios niveles de gran cabina en regiones de frío extremo del noroeste de China, proporcionando una plantilla de referencia completa y replicable para proyectos similares en zonas de baja temperatura del noroeste en las fases de aprobación, diseño, producción, construcción, operación y mantenimiento.